


Cat:CNC Rulo Freze Makinesi
CNC Rulo Çentik Makinesi
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör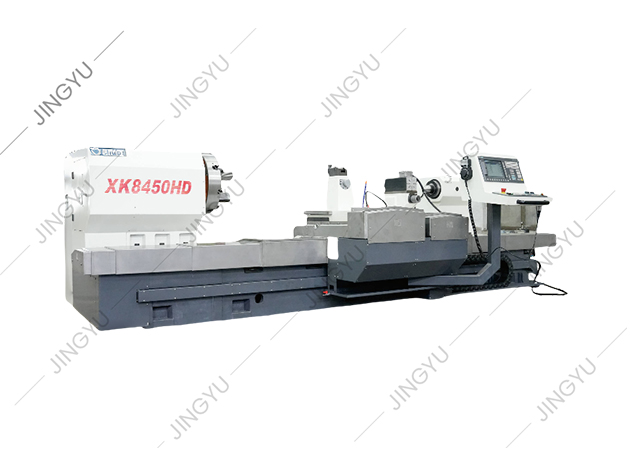
Herhangi bir makine atölyesine girdiğinizde torna tezgahının, ham çubuk stoğunu şaftlara, burçlara ve hassas boyutlu bileşenlere dönüştüren iş makinesi olduğunu görürsünüz. Ancak temiz bir kesim ile hurdaya çıkmış bir iş parçası arasındaki fark nadiren ham güçle ilgilidir. Yöntemle ilgilidir. Torna tezgahının güvenli ve doğru şekilde çalıştırılması tekrarlanabilir bir sıraya dayanır: makineyi inceleyin, iş parçasını güvenli bir şekilde monte edin, takımı merkeze yerleştirin, gerçekçi bir hız ve ilerleme seçin ve ardından kontrollü bir ilk kesim yapın. Yeni bir operatör aynı zamanda torna tezgahının dönüşünü ve merkezler arasındaki mesafeyi de bilmelidir; bu sınırların ötesinde makine işi yapmaya çalışmak titreşime ve takım arızasına davetiye çıkarır. Temel sıraya hakim olun ve ardından gelen her işlem (yüzey alma, tornalama, kanal açma ve ayırma) dikkatli bir ölçüm ve küçük ayarlamalar meselesi haline gelir.
Kontrollere dokunmadan önce torna tezgahını kontrol edin. Ayna çenelerinin temiz ve talaşsız olduğunu, takım yuvasının sıkı olduğunu ve yolların hafif bir yağ tabakasına sahip olduğunu doğrulayın. İş milini çalıştırmadan önce ayna anahtarının aynadan çıkarıldığından emin olun. Bu basit alışkanlık, en yaygın torna tezgahı kazasını önler: Dönen takımdan fırlayan ayna anahtarı. Ayrıca kesici aletin keskin olduğundan ve malzemeye uygun şekilde taşlandığından emin olun. Makine soğutma sıvısı kullanıyorsa soğutma sıvısı seviyesini kontrol edin ve talaş tavasının taşmadığını doğrulayın. Daha sonra makinenin etrafındaki alanı temizleyin. Gevşek paçavralar, aletler ve ham malzemeler torna tezgahına değil tezgaha aittir.
Tornada güvenlik bir slogan listesi değildir; bir dizi fiziksel sınırdır. Her zaman koruyucu gözlük takın. İş mili çalışırken eldiven, bol kolluk veya takı takmayın. Talaşları çıkarmak için asla dönen bir iş parçasının üzerine uzanmayın; mili durdurun ve bir fırça kullanın. Ellerinizi aynadan ve kesme bölgesinden uzak tutun. Bir iş parçası takırdamaya veya titremeye başlarsa, makineyi durdurun ve itmek yerine sorunu düzeltin. Makineyi asla gözetimsiz çalışır durumda bırakmayın. Yüzey pürüzlülüğünü kontrol etmeniz veya takımı incelemeniz gerekiyorsa önce iş milini durdurun. Manuel torna tezgahlarından CNC torna tezgahlarına geçen operatörler için programlanmış hızlı hareketler ve otomatik takım değişiklikleri gibi ek tehlikeler mevcuttur. Konuyla ilgili pratik rehberlik CNC silindirli torna tezgahlarında çalışma güvenliğini artırma bu durumları daha ayrıntılı olarak ele alır.
Çoğu iş için, üç çeneli kendinden merkezlemeli ayna, yuvarlak malzemeyi tutmanın en hızlı yoludur. İş parçasının tam olarak oturduğundan ve çenelerin köşelerden değil, dairesel bir yüzeyden kavrandığından emin olun. Yalnızca operasyon için yeterli miktarda malzemeyi dışarıda bırakın; aşırı sarkma, sapmaya ve çatırdamaya neden olur. Uzun şaftlar için, uzak ucu desteklemek için bir punta merkezi veya sabit bir dayanak kullanın. Kare veya düzensiz iş parçaları için dört çeneli bağımsız aynaya geçin ve parçayı doğru olarak belirtin. Bu, kurulum süresini uzatır ancak yuvarlak olmayan malzemeyi tutmanın doğru yoludur. Ağır haddeleme uygulamalarında iş parçaları genellikle standart bir ayna için çok büyüktür; bu nedenle CNC rulo torna tezgahı ağır yükler altında yüksek eşmerkezlilik için tasarlanmış güçlendirilmiş aynalar ve koruyucu çerçeveler kullanır.
 Toptan Rulo Torna Fabrikası, Tedarikçiler Nantong Jingyu Makineleri Co., Ltd. Çin Rulo torna Fabrikası ve CNC Rulo torna tedarikçileridir, satılık toptan Rulo torna tezgahı üretmektedir Ürünü Görüntüle →
Kesici takım, ucu tam olarak iş mili merkez çizgisine gelecek şekilde ayarlanmalıdır. Çok yükseğe ayarlanmış bir alet sürtünecek ve aşınacaktır; çok alçak bir takım seti takırdamaya veya kazmaya neden olabilir. Tornalama operasyonlarının çoğunda, takım işe yaklaşık 90 derecelik yan kesme kenarı açısıyla yaklaşmalı ve sürtünmeyi önlemek için yeterli ön boşluk bırakılmalıdır. Takım direğini iyice sıkın ve tam işleme geçişine geçmeden önce bir deneme kesimi yapın.
Sonucu belirlemek için üç kesme parametresi etkileşim halindedir: iş mili hızı, ilerleme hızı ve kesme derinliği. Manuel tornalamada iş mili hızı genellikle dakika başına yüzey metre cinsinden kesme hızı olarak ifade edilir. Daha yüksek hızlar ve ilerlemeler metali daha hızlı kaldırır ancak aynı zamanda ısıyı ve takım aşınmasını da artırır. İş mili hızını ayarlamak için RPM = (kesme hızı × 1000) / (π × iş parçası çapı) formülünü kullanın. 50 mm'lik yumuşak çelik çubuk için 30 m/dakikada bu yaklaşık 190 RPM'ye denk gelir. Yüksek hız çeliği takımlarıyla yumuşak çelik için güvenli bir başlangıç noktası, dakikada 25-35 metre kesme hızı, devir başına 0,1-0,3 milimetre ilerleme ve 0,5 ile 2,5 milimetre arasındaki derinliktir. Aşağıdaki tablo konservatif başlangıç değerlerini vermektedir; gerçek iş parçasına ve takım durumuna göre ayarlayın.
| Operasyon | Kesme hızı (m/dak) | İlerleme (mm/dev) | Kesme derinliği (mm) |
|---|---|---|---|
| Kaba işleme | 25 | 0,20–0,40 | 1,5–2,5 |
| Bitirme | 30–40 | 0,05–0,15 | 0,20–0,50 |
Karbür takımlarla işleme için kesme hızları iki ila üç kat daha yüksek olabilir. Önemli olan ihtiyatlı başlamak, kesimin sesini dinlemek ve parametreleri ancak tezgah ve takım stabil olduğunda arttırmaktır.
bakan produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Düz tornalama, iş parçasının çapını belirli bir uzunluk boyunca azaltır. Bir omuza kadar kesmediğiniz sürece, sağa dönen bir alet kullanın ve onu punta ucundan mesnete doğru besleyin. Çaptan kesme derinliğini alın ve küçük veya büyük parçalardan kaçınmak için her geçişten sonra çapı kumpas veya mikrometre ile kontrol edin. Isıyı uzaklaştırmak ve yüzey kalitesini iyileştirmek için kesme sıvısı kesme kenarına tutarlı bir şekilde uygulanmalıdır.
Oluklar için aleti gerekli genişliğe ayarlayın ve doğrudan derinliğe doğru ilerletin. Bir omuz için önce büyük çapı, ardından daha küçük çapı işleyin ve köşeyi küçük bir aletle dikleştirin. Kesme işleminde bol miktarda kesme sıvısı ile düşük hızda radyal olarak beslenen dar bir bıçak kullanılır. Her durumda, kesintili yüzeyleri veya derin olukları keserken titreşimi önlemek için iş mili hızını azaltın.
Doğru dönüş bir tahmin değildir. Deneme kesiminden sonra iş milini durdurun ve çapı bir dış mikrometre veya kumpasla ölçün. Ölçümü hedefle karşılaştırın, ardından derinliği eklemek veya azaltmak için çapraz kaydırmalı mikrometre bileziğini kullanın. Son boyuta yaklaştığınızda çok hafif bir geçiş yapın ve tekrar ölçün. Parçanın bir ucu diğer ucundan daha büyükse punta yanlış hizalanmıştır; punta ofsetini ayarlayın ve başka bir kesim yapın. Yeni kesilmiş bir parçanın kesme ısısından dolayı genleşebileceğini unutmayın; Sıkı bir toleransa ihtiyacınız varsa, son ölçümden önce parçanın oda sıcaklığına soğumasını bekleyin. CNC torna tezgahlarında da aynı prensipler geçerlidir ancak makine, boyut düzeltmelerini otomatik olarak yapmak için programlanmış takım ofsetlerini kullanır.
Manuel torna tezgahında her karar gerçek zamanlı olarak gerçekleşir: operatör hızı ayarlar, taşıyıcıyı hareket ettirir ve kadranı okur. Bir CNC torna tezgahı bu sorumluluğun çoğunu programa taşır. Operatör hala iş parçasını monte ediyor, takım ofsetlerini ayarlıyor ve ilk parça incelemesini gerçekleştiriyor ancak makine kesme yolunu, ilerlemeyi ve iş mili hızını tutarlı bir şekilde kontrol ediyor. Bu özellikle karmaşık profiller ve tekrarlanan partiler için değerlidir. Büyük veya ağır merdaneleri tornalayan atölyeler için, yüksek hassasiyetli bir CNC freze-vals tornası, çeşitli manuel işlemler ve özel form araçları gerektiren konturları işleyebilir. CNC aynı zamanda proses içi problamaya ve otomatik takım kompanzasyonuna da izin verir, ancak bu özellikler ilk kurulumun doğruluğuna bağlıdır. Ancak operatörün kesmenin temellerini anlaması hâlâ hayati önem taşıyor; bir CNC programı kör bir ucu, güvensiz bir iş parçasını veya kötü bir ofseti düzeltemez.
Torna tezgahının çalıştırılması tek bir beceri değil, küçük kararlardan oluşan bir zincirdir. Temiz bir makine ve keskin bir aletle başlayın, iş parçasını sağlam tutun, makul hızları seçin ve her adımda ölçüm yapın. İster manuel bir makine ister CNC modeli çalıştırıyor olun, iyi parçalar mı yoksa hurda mı üreteceğinize bu temeller karar verir. Makine seçeneklerini karşılaştırmak isteyen operatörler ve tesis mühendisleri için aşağıdaki ürün bilgileri Nantong Jingyu Machinery rulo torna tezgahlarını, taşlayıcıları ve freze makinelerini değerlendirmek için pratik bir başlangıç noktası sağlar.
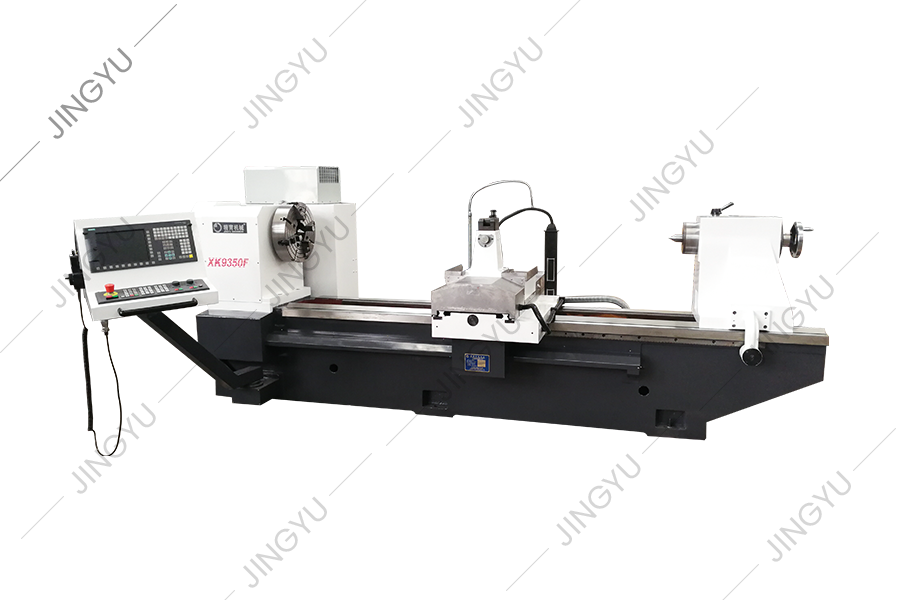
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör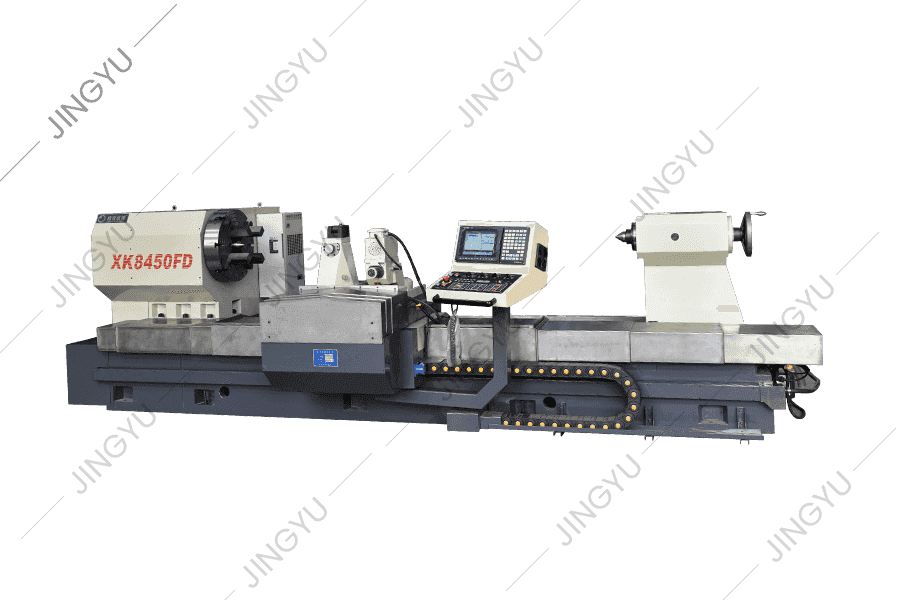
Yüksek hızlı çelik rulo işleme problemleri göz önüne alındığında, XK8450 CNC Roll Freze Makinesi, şirketimizin XK9350 serisi temelinde geliştirilen...
Ayrıntıları gör
CK8465H CNC Rulo Torna Yatağı 2 3 Ağır Görevli Doğrusal Haddeleme Kılavuzu Yapısı, yani yatak üzerinde yatay olarak düzenlenmiş iki dikdörtgen kıla...
Ayrıntıları gör
CK84 Serisi CNC Roll Torna, Siemens 828D CNC sistemini benimser ve bir servo motor tarafından yönlendirilir. Bu makine aletini tasarlarken, İtalyan...
Ayrıntıları gör
Makinenin her üç ekseni de P3 seviyesi 50 × P10 bilyalı vidalardır ve eksenel sertliği güçlendirmek için 2 uçlu sabit iddianın montaj işlemi kullan...
Ayrıntıları gör
Rulo halkası oluşturan öğütücü, esas olarak yüksek hızlı çubuk çubuk üretimi için tungsten karbür silindir halkalarının öğütülmesi için kullanılır....
Ayrıntıları gör
MK8450 CNC rulo değirmeni esas olarak kaba öğütme, yarı bitişli taşlama, ince öğütme ve tungsten karbür silindir halkalarının, kompozit silindirler...
Ayrıntıları gör
Bu takım tezgahı, şirketin CNC Roll Freze Makinesi Serisine dayanarak geliştirilen yeni bir CNC Roll kanal takımı türüdür ve benzer ürünlerin yurti...
Ayrıntıları gör
Bu makine esas olarak Ulusal Standart, Japon Standardı, İngiliz Standart ve Amerikan Standardının İnşaat Çartı Kesim Kesicinin Kenarını Kolayca Ona...
Ayrıntıları gör
Bu seri esas olarak CNC TC halka öğütme makineleri ve mandreller, dinamik ve statik basınç iğleri, çekirdek çubuklar, taşlama tekerlekleri, grafit ...
Ayrıntıları gör3, Xinghe Yolu, Zhaxi Endüstri Parkı, Chongchuan Bölgesi, Nantong, Jiangsu Eyaleti, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Telif Hakkı © Nantong Jingyu Machinery Co., Ltd. Tüm Hakları Saklıdır

