


Cat:CNC Rulo Freze Makinesi
CNC Çentik ve İşaret Makinesi
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör
Tırmanmalı kesme, CNC frezelemede en temiz, en doğru yüzey kalitesini sağlar; ancak yalnızca makine ve kurulum kesme kuvvetlerini karşılayabildiğinde. Silindir üreticileri ve ağır ekipman atölyeleri için bu koşul genellikle karşılanır.
Bu makale tırmanarak kesmenin ne olduğunu, geleneksel kesmeyle nasıl karşılaştırıldığını ve gerçek üretimde her bir stratejinin ne zaman seçileceğini açıklamaktadır.
Tırmanmalı frezelemede kesici, iş parçası ilerlemesiyle aynı yönde döner. Kesici diş malzemeye tam talaş kalınlığında girer ve talaşın sonuna doğru talaşı inceltir. Geleneksel frezelemede diş sıfır talaş kalınlığından başlar, yüzeye sürtünür ve sonunda maksimum kalınlığa ulaşır.
Tırmanarak kesme aynı zamanda aşağı frezeleme olarak da adlandırılır; geleneksel frezeleme olarak adlandırılır. İsimler, takımın dönüşle birlikte "aşağı" mı yoksa ona karşı "yukarı" mı hareket ettiğini gösterir.
| Faktör | Tırmanmalı Kesim | Geleneksel Kesim |
|---|---|---|
| Takım döndürme ve ilerleme | Aynı yön | Ters yön |
| Talaş kalınlığı | Girişte en kalın, azalan | Girişte en ince, giderek artıyor |
| Kesme eylemi | Temiz kesme, daha az sürtünme | Başlangıçta sürtünme, daha fazla sürtünme |
| Yüzey kalitesi | Sert kurulumlarda daha iyi | Parlatılmış veya lekeli bir yüzey bırakabilir |
| Kuvvet eğilimi | Aşağı doğru (çevresel frezeleme için) | Yukarı doğru (iş parçasını kaldırma eğilimindedir) |
| Takım aşınması | Kurulum sert olduğunda daha düşük aşınma | Sürtünmeden dolayı daha yüksek kenar aşınması |
| Risk | Takım sapması kapılmaya neden olabilir | İşin sertleşmesi riski |
Talaş kalınlığı, modern CNC atölyelerinin tırmanmalı kesmeyi tercih etmesinin ana nedenidir. Geleneksel bir kesimde kesici uç veya parmak freze sıfır talaş yüküyle başlar, bu da kesme yerine kenarın itilmesi anlamına gelir. Bu, birçok çelikte sürtünme, ısı ve iş sertleşmesine neden olur. Alet daha derine girdiğinde sertleşmiş katmana çarpar ve daha hızlı aşınır.
Tırmanarak kesme maksimum talaş yüküyle başlar. Kenar, malzemeyi anında keserek ısı oluşumunu azaltır ve daha pürüzsüz bir yüzey bırakır. Kesme kuvveti aynı zamanda iş parçasını tablaya doğru itme eğilimindedir ve bu da parçanın sabit kalmasını sağlar.
Bu stabilite, merdaneler gibi uzun silindirik iş parçalarını frezelerken önemlidir. Aşağıya doğru kesme kuvveti, rulonun V bloğuna veya sabit dayanağa karşı tutulmasına yardımcı olur. Bu, CNC ağır hizmet merdaneli freze makineleri üreticilerinin varsayılan bitirme stratejisi olarak tırmanma geçişlerini programlamasının bir nedenidir.
Tırmanarak kesmenin iyi bilinen bir dezavantajı vardır: Makinede boşluk varsa veya sertlik yetersizse, kesici iş parçasını yakalayabilir ve kendini ileri doğru çekebilir. Bu, tablanın sallanmasına, bir aletin kırılmasına veya dalgalı bir yüzey bırakmasına neden olabilir. Bu nedenle kurşun vidalı ve boşluk telafisi olmayan eski makineler geleneksel olarak geleneksel modda çalıştırılıyordu.
Bilyalı vidalara, önceden yüklenmiş kılavuzlara ve uygun servo ayarına sahip bir CNC makinesinde boşluk minimum düzeydedir. Tırmanarak kesme hem güvenli hem de tercih edilir hale gelir. Ağır frezeleme operasyonları için sağlam bir iş mili ve stabil bir iş parçası bağlama düzeni şarttır. Valsli taşlama ve yiv açma makineleri bu standarda göre üretilmiştir.
Titreşim başka bir husustur. Tırmanarak kesme, özellikle takım sabit bir açıyla devreye girdiğinde geleneksel kesmeye göre daha az titreşim üretme eğilimindedir. Ancak alet titremeye başlarsa bu, titreşim izlerine yol açabilir. Bu konu ilgili bir makalede daha ayrıntılı olarak tartışılmaktadır. CNC silindirli taşlama makinelerinde titreşimi yönetme .
Soğuk şekil verme yöntemiyle yiv açma, sertleştirilmiş çelik veya dökme demir merdanelere hassas desenlerin kesilmesini gerektirir. Hem kaba işleme hem de ince talaş işleme pasoları kanal genişliği, derinliği ve konumu açısından sıkı toleransları korumalıdır. Tırmanarak kesme çeşitli şekillerde yardımcı olur: Daha temiz bir kesim sağlar, çapak oluşumunu azaltır ve form takımlarının ve kaplamalı karbür kesici uçların ömrünü uzatır.
Üretimde yaygın bir uygulama, pullu veya pürüzlü bir yüzey olduğunda ilk kaba işleme geçişi için geleneksel kesmeyi kullanmak, daha sonra ince işleme için tırmanmalı kesmeye geçmektir. Bunun nedeni basit: İlk temas çok agresifse, pürüzlü bir yüzey karbür kenarın kırılmasına neden olabilir. Yüzey temizlendikten sonra tırmanarak kesme, son kontur için gereken doğruluğu sağlar.
Rulo yüzler için yüzey kalitesindeki fark Ra veya Rz değerlerinde ölçülebilir. Deneyimlerimize göre, son pasoda geleneksel kesimden tırmanarak kesmeye geçmek, takım yolu uygun şekilde ayarlandığında yüzey pürüzlülüğünü ölçülebilir bir marjla geliştirebilir. Sürtünmedeki azalma aynı zamanda metal levhaya doku verecek veya desenleri kabartma yapacak rulolar için kritik olan bulaşma olasılığını da azaltır.
Geleneksel kesimden tırmanarak kesmeye geçiş yalnızca bir yön değişikliği değildir. Birkaç parametreyi ayarlamanız gerekir:
D2 takım çeliği veya soğutulmuş dökme demir gibi haddelenmiş malzemeler için başlangıç noktası tırmanma modunda hafif bir radyal kesme derinliği (0,5-1,0 mm) ve diş başına yaklaşık 0,1-0,2 mm ilerlemedir, ardından elde edilen bitirme işlemine göre hassaslaştırma yapılır.
Tipik bir merdane tamir atölyesinde süreç, hasarlı tabakanın çıkarılması için geleneksel frezelemeyle başlar. Operatör daha sonra oluk profilini tanımlayan son geçiş için tırmanmalı kesmeye geçer. Tırmanarak kesme daha temiz bir yüzey bıraktığından, rulo öğütücüye daha az malzeme çıkarılarak gider, bu da toplam döngü süresini kısaltır.
 Altı Eksenli Siemens Kontrollü Otomatik CNC Rulo Freze Makinesi Hassas merdane onarımı için tasarlanan bu makine, oluk profillerinin tırmanma frezelemesini desteklemek için sert bir entegre yatağa ve sertleştirilmiş kılavuzlara sahiptir. Siemens'in altı eksenli kontrolü ve yüksek torklu mili, sertleştirilmiş merdanelerde doğru kontur kesimi sağlayarak taşlama süresini azaltır. Ürünü Görüntüle →
Diğer bir yaygın uygulama ise yivli merdaneler üzerinde iplik benzeri nervürlerin kesilmesidir. Tırmanarak frezeleme, nervür tepesi üzerinde daha keskin bir kenar oluşturur ve bu da çubuk ve tel haddelemede nihai ürün kalitesini etkiler. CNC ağır hizmet merdaneli freze makinelerinin bu konturlar için kontrollü bir tırmanma stratejisiyle programlanmasının nedeni budur.
Her freze makinesi tırmanmalı kesmeyi iyi gerçekleştirmez. Makine sağlam bir çerçeveye, boşluksuz bir besleme sistemine ve orta hızlarda torku koruyabilen bir iş miline sahip olmalıdır. Silindirli frezeleme için bu genellikle hafif hizmet tipi bir değirmen değil, ağır kutu yolu veya sertleştirilmiş kılavuz yolu yapısına sahip bir makine anlamına gelir.
 Güçlendirilmiş Ağır Hizmet Yapısına Sahip CNC Dik Freze Makinesi XKV1800 Stabil tırmanarak frezeleme için tasarlanan bu dikey freze, sertleştirilmiş bir gövde ve boşluksuz vidalı miller sunar. Geniş çalışma stroku ve 2000 kg'lık tabla kapasitesi, ağır dökümlere ve çelik parçalara uyum sağlayarak sert yüzeylerde düzgün kesimler için gereken sağlamlığı sağlar. Ürünü Görüntüle →
Güçlendirilmiş CNC freze makineleri bu durum göz önünde bulundurularak tasarlanmıştır. Talaşın ilk temasından kaynaklanan şoku absorbe etmek ve sertleştirilmiş merdane yüzeyleri üzerindeki uzun geçişlerde doğruluğu korumak için gereken sertliği sağlarlar.
Tırmanarak kesme tek bir teknik değildir; her geçişte verdiğiniz bir karardır. Kaba, pullu veya dengesiz koşulları aşmak için geleneksel kesmeyi kullanın. Yüzey kalitesinin ve takım ömrünün en önemli olduğu hassas işleme pasoları için tırmanmalı kesmeyi kullanın. Modern CNC merdaneli frezeleme ekipmanında tırmanarak kesme, varsayılan bitirme stratejinizin bir parçası olmalıdır.

XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör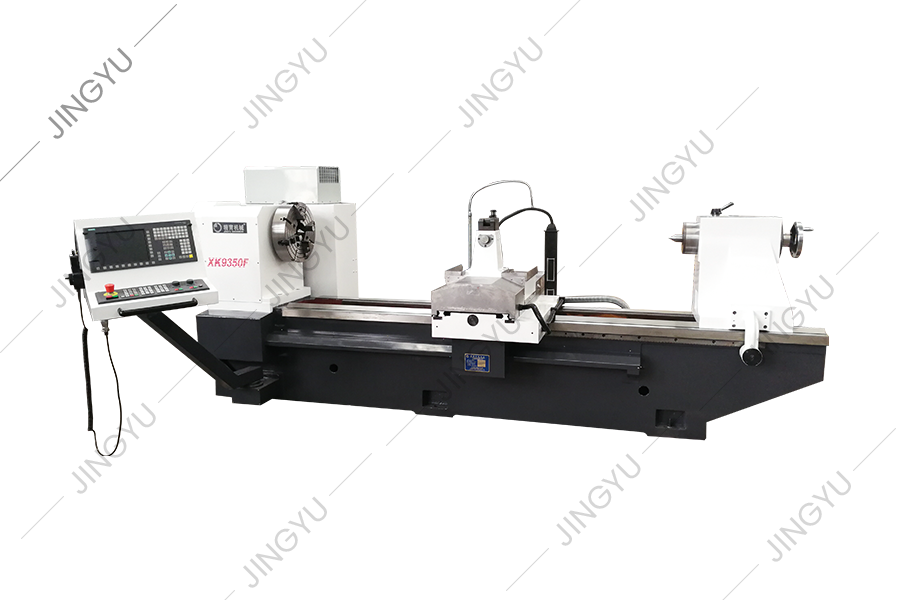
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör
Bu takım tezgahları serisi esas olarak ruloları geçmek ve işlemek için kullanılır. Ayrıca ruloların dış dairesini ve rulo boynunu çevirebilir ve ay...
Ayrıntıları gör
Bu takım tezgahları serisi esas olarak ruloları geçmek ve işlemek için kullanılır. Ayrıca ruloların dış dairesini ve rulo boynunu çevirebilir ve ay...
Ayrıntıları gör
CNC takviyeli değirmencilik makinesi tam vites mili kutusu benimser ve mil şanzıman kısmı, büyük tork, düşük gürültü ve yüksek hassasiyetle 6'...
Ayrıntıları gör
Şu anda, yurtiçinde ve yurtdışında desen rulo gravürü genellikle elektroliz yöntemi, sıradan yatay freze makinesi öğütme ve diğer işleme yöntemleri...
Ayrıntıları gör
CNC Rulo Gravür Makinesi, çeşitli rulo uç yüz işaretlerinin işlenmesi için uygundur. Otomatik düzenleme yazılımı aracılığıyla, kullanıcı ihtiyaçlar...
Ayrıntıları gör
MX250, metalurjik çelik fabrikalar için elmas tekerlekler oluşturmak ve giymek için kullanılan standart bir elmas tekerlek giyinme makinesidir. Giy...
Ayrıntıları gör
Bu seri esas olarak öğütme alet tutucuları, öğütme kesicileri, destek blokları, mandrel armatürler, vb.
Ayrıntıları gör
Bu dizi esas olarak CBN bıçakları, PCD bıçakları, aynalar, vidalar, vb.
Ayrıntıları gör3, Xinghe Yolu, Zhaxi Endüstri Parkı, Chongchuan Bölgesi, Nantong, Jiangsu Eyaleti, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Telif Hakkı © Nantong Jingyu Machinery Co., Ltd. Tüm Hakları Saklıdır

