


Cat:CNC Rulo Freze Makinesi
CNC Rulo Çentik Makinesi
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör
Merkezlerin arasında dokuz tonluk bir iş rulosu duruyor ve iş sayfasında aşınmış bir muylu kamasının yeniden kesilmesi ve uç yüzünde dört adet vidalı delik bulunması isteniyor. Yalnızca statik takımlamalı bir torna tezgahında, bu rulonun boşaltılması, bir freze makinesine taşınması, yeniden aynalanması, işaretlenmesi, işlenmesi, ardından geri getirilmesi ve son işlem geçişi için yeniden kurulması gerekir. Çoğu rulo dükkanında bu dolambaçlı yol tam bir vardiyayı tüketir.
Ticaretin aynı zamanda canlı takım olarak da adlandırdığı tahrikli bir takım, dolambaçlı yolu ortadan kaldırır. Döner kesme takımlarını kabul eden ve bunları taret veya takım yuvasından hareket ettiren elektrikli bir tutucudur; böylece frezeleme, delme, kılavuz çekme ve kanal açma, verileri kaybetmeden aynı kurulumda silindiri döndüren aynı makinede gerçekleşir. Kısa cevap: Haddeleme işiniz düzenli olarak kama yuvaları, düz yüzeyler, yağ delikleri, uç yüz desenleri veya haddelenmiş yivler içeriyorsa, tahrikli istasyon normalde maliyetini birkaç düzine işte amorti eder. Uzun cevap tork, arayüz uyumu ve istasyonun broşürden ziyade özelliğe göre boyutlandırılmasıyla ilgilidir.
Statik bir tutucu, bir kesici ucu veya matkabı sıkıştırır ve sabit tutar. Her kesme hareketi iş parçası iş milinden gelir, dolayısıyla makine yalnızca devir yüzeyleri oluşturabilir: çaplar, omuzlar, yüzler, pahlar ve yarıçaplar. İşin özü olmaya devam eden rulo torna tezgahı için ve tahrikli takımlarla işleme bu konuda hiçbir şeyi değiştirmez.
Tahrikli bir takım, takıma bağımsız bir dönme hareketi ekler. Tutucunun içinde, bir dişli takımı - veya daha yüksek dereceli modellerde bir eğim veya planeter seti - bir pensi veya çardağı taret içindeki bir tahrik miline sabit bir oranda döndürür. Bu tek ekleme makinenin yapabileceklerini değiştiriyor:
Bu son nokta ekonomiyi yönlendiriyor. Bir rulo torna tezgahından çıkıp geri geldiğinde birisinin onu yeniden takması, salgıyı yeniden belirtmesi ve takımlara yeniden dokunması gerekir. Beş tonluk bir rulo üzerinde bu, saat cinsinden ölçülür.
Arayüz gerçekte ne satın alabileceğinize karar verir. VDI 30 ve VDI 40 koltuklar orta boy torna tezgahlarına hakimdir; BMT 45, 55 ve 65 daha ağır makinelerde yaygındır ve tahrik kaplini daha büyük olduğundan daha fazla tork taşır. Capto C5 ve C6 ile HSK-T, tekrarlanabilir takım değişikliklerinin tepe torktan daha önemli olduğu durumlarda ortaya çıkar. Bir tutucu belirtmeden önce üç sayıyı onaylayın: koltuk boyutu, istasyon tahrik oranı ve tahrikli takımla işleme devredeyken makinenin izin verdiği maksimum iş mili hızı. Birçok torna tezgahında bu tavan dönüş hızının oldukça altındadır.
Tahrikli takımlama her özelliğin yanıtı değildir. Aşağıdaki tablo istasyon istasyon karar vermenin en hızlı yoludur.
| Operasyon | Statik tutucu | Tahrikli takım | Pratik not |
|---|---|---|---|
| OD tornalama, yüzey alma, pah kırma | Evet | Gerekli değil | İş mili dönüşü yüzeyi oluşturur |
| Rulo günlüğündeki anahtar yolu | Hayır | Evet | Döner kesici artı kilitli C ekseni |
| Bir derginin düz veya anahtar yüzü | Hayır | Evet | Radyal tutucu; Y ekseni yalnızca merkezden kaydırılmışsa |
| Uç yüzünde cıvata dairesi veya dişli delikler | Hayır | Evet | Eksenel tutucu, C ekseni indeksleme, hassas kılavuz çekme |
| Radyal yağ veya soğutma delikleri | Hayır | Evet | Takım içinden soğutma sıvısı fark yaratıyor |
| Çubuk merdanelerindeki olukları ve nervürleri geçirin | Hayır | Evet | Hacimsel olarak özel çentik açma makinesi |
Kural yerine filtre olarak okuyun. Bir özellik rulonun kendi dönüşünden dolayı büyüyorsa, statik tutucu daha ucuz, daha sert ve bakımı daha kolaydır. Aksi takdirde, ruloyu makinede tutmanın tek yolu tahrikli istasyondur.
Aletteki tork, bir istasyonun kullanılabilir olup olmadığına karar verir ve teknik özellikler sayfasındaki motor gücüyle aynı değildir. Bir VDI 30 istasyonu genellikle penste 15 ila 30 Nm sağlar; 2:1 redüksiyonlu bir BMT 55 veya 65 istasyonu, inşaatçıya bağlı olarak 60 ila 120 Nm üretebilir. Oran sabit olduğundan hız arttıkça kullanılabilir tork düşer, dolayısıyla 1.500 rpm'de rahat kesim yapan bir istasyon aynı malzemede 5.000 rpm'de durabilir.
Rulo malzemeler bu betonu oluşturur. Yumuşak 45# çelik muylu kolayca işlenir; indüksiyonla sertleştirilmiş 60 HRC kabuk bunu yapmaz. Sertleştirilmiş merdane yüzeyleri genellikle seramik veya CBN kesici uçlarla tornalanır veya frezelenmek yerine taşlanır; bu nedenle frezelemeyi planladığınız özelliğin sertleştirilmiş bölgede mi yoksa yalnızca daha yumuşak muylu ve uç yüz alanında mı olduğunu kontrol edin.
Derin özelliklerdeki küçük çaplı matkaplar ve parmak frezeler, kesimde püskürtülmek yerine tutucu aracılığıyla sağlanan, genellikle 20 ila 40 bar arası takım içinden soğutma sıvısına ihtiyaç duyar. Talaş tahliyesi ise diğer yarısıdır: ara yatağın yakınında çalışan bir radyal tutucunun açıklığı sınırlıdır ve erişim problemini çözen uzun erişimli bir tutucu genellikle aynı hızda çatırtıyı yeniden ortaya çıkarır.
Bir tutucu üretime girmeden önce iki kabul kontrolü: tutucu yüzeyinden itibaren 50 mm'de toplam belirtilen salgı, ideal olarak 0,01 mm veya daha iyisi ve maksimum tahrikli takım hızında G2,5'e göre denge. Her ikisinin de doğrulanması ucuzdur ve daha sonra keşfedilmesi pahalıdır.
Tahrik edilen bir istasyonu haklı çıkarmanın en açık yolu alternatifi fiyatlandırmaktır. Aşağıdaki grafik, bir kama yuvası ve dört uç yüze vidalanmış deliği olan orta büyüklükte bir iş rulosunu kullanıyor ve tornadaki canlı istasyonu çoğu mağazanın başvurduğu iki rotayla karşılaştırıyor.
Rulo başına kurulum süresi, dakika
Tornada tahrik edilen takım - 12 dk
El düzeni ve taşlama - 95 dk
İkinci makine rotası - 165 dk
Aradaki fark sadece emekten kaynaklanmıyor. Torna dışı yönlendirme, taşıma riskini artırır çünkü askılar, forkliftler ve yeniden aynalama, rulo muylularının göçük aldığı ve eşmerkezliliğin kaybolduğu yerlerdir. Bir planlama maliyeti de var: Beş tonluk bir rulo için yeterince büyük bir freze makinesi genellikle meşgul olduğundan rulo, bir operatörü beklemeden önce kuyrukta bekler.
En yaygın spesifikasyon hataları tekrarlanma eğilimindedir:
Tutucu seçimi makineyi takip eder, tersi değil. Sert bir yatağa, ağır bir puntaya ve kilitli bir C eksenine sahip bir rulo torna tezgahı, canlı bir istasyonu üretken kılan şeydir; hafif bir torna tezgahındaki aynı tutucu, nominal torka ulaşmadan çok önce gevezelik edecektir. Bir makine belirlerken, tek bir kurulumda kesilmesi gereken özellikleri listeleyin, ardından canlı istasyonların sayısına, bunların yönüne ve torklarına göre çalışın.
 Ağır Rulo Tornalama için CK84 Serisi CNC Rulo Torna Tezgahı Siemens 828D kontrolüne, sağlam kılavuzlara ve 90 kW iş miline sahip ağır hizmet tipi CK84 merdane tornaları, özel çentik açmadan önce büyük merdanelerin tek kurulumlu işlenmesine uygundur. Ürünü Görüntüle →
Çubuk ve profil merdaneleri üzerindeki geçiş desenleri, nervürler ve hilal olukları için, özel çentik açma ve merdaneli frezeleme makineleri, hacim onları karşıladığında daha üretken kalır çünkü tek bir taret istasyonuna güvenmek yerine merdaneyi ve kesiciyi birlikte indekslerler.
Tahrikli tutucu, kirli bir ortamda dakikada binlerce devirle çalışan dişli bir tertibattır. Ömrü üç alışkanlığa bağlıdır: tahrik kaplinini temiz ve hafifçe greslenmiş tutmak, herhangi bir darbeden sonra salgıyı kontrol etmek ve yüzey kaplamasında aşınma görülmeden pensleri ve contaları değiştirmek. Koniklik veya çatırdama üretmeye başlayan bir istasyon, genellikle bir makine arızası değil, aşınmış bir pens veya yontulmuş bir tahrik kaplini rapor eder.
 CNC Hilal Kanal Freze Makinaları Yedek Parçaları Karbür ve PCD kesiciler, freze tutucuları, bronz destek blokları ve fikstürler, CNC hilal oluk frezeleme makinelerinin hassas kalmasına ve aşınmaya bağlı aksama sürelerinin azaltılmasına yardımcı olur. Ürünü Görüntüle →
Yedek parçaların bulunabilirliği, satın alma işleminden sonra değil, satın almadan önce kontrol edilmeye değerdir. Pensetler, tespit topuzları, tahrik anahtarları ve dişli setleri ilk arızalanan parçalardır ve yerel olarak onarılamayan bir tutucu, bir aletten ziyade hurdaya dönüşür. Konumlandırma doğruluğunu mekanikler kadar tahrik sistemi de yönettiğinden, bu da anlaşılmaya değerdir. CNC sistemi C ekseni indekslemeyi nasıl gerçekleştirir? bir spesifikasyonu taahhüt etmeden önce.
Tahrikli takımlar basit bir ticarettir. Statik bir tutucudan daha pahalıdırlar, makinenin sağlaması gereken soğutma sıvısına ve torka ihtiyaç duyarlar ve bu yatırımı yalnızca bir özelliğin döndürülemediği durumlarda kazanırlar. Bir haddehanede bu özellikler tahmin edilebilir: kama kanalları, düz yüzeyler, uç yüzey delikleri, radyal yağ kanalları ve geçiş olukları. Tipik bir ayda kaç tanesinin göründüğünü sayın, onlara ulaşmak için şu anda yaptığınız işlemleri fiyatlandırın ve karar genellikle kendi kendine verilir. Tahrikli takımlamanın uymadığı durumlarda, statik takımlama hala sertlik, maliyet ve basitlik açısından kazanır ve bunu zorlamak için hiçbir neden yoktur. Tutucu yerine makine satın alan mağazalar için, rulo işleme ekipmanları Gerçekte işlediğiniz rulo boyutlarıyla eşleşen istasyonları seçin ve ardından bu ruloların talep ettiği özelliklere göre istasyonları belirtin.
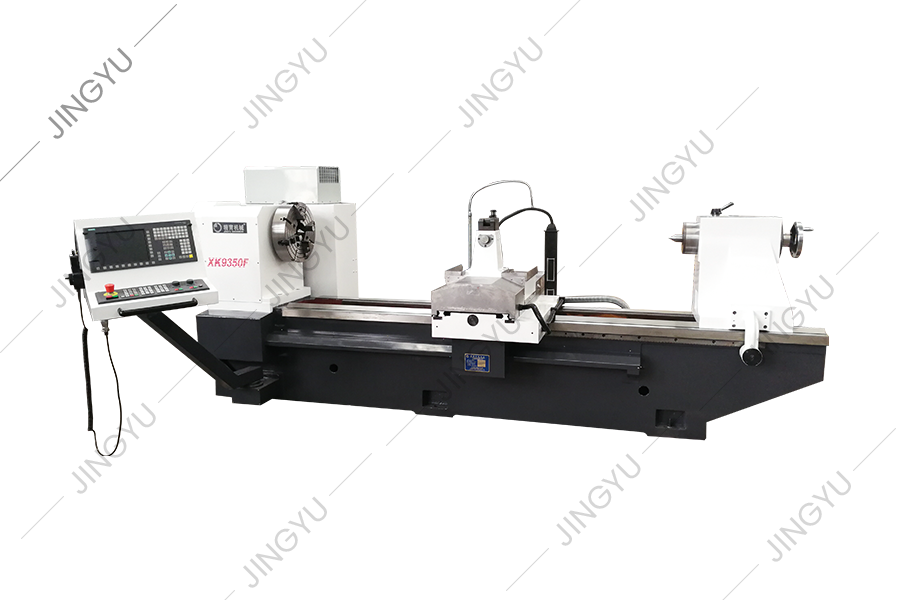
XK9350 Serisi CNC İnce Roll Roll Crescent Groove Freze Makinesi, 500mm'den daha az ve 2500mm'den daha az çapa sahip ruloların işlenmesi i...
Ayrıntıları gör
Bu takım tezgahları serisi, farklı dönme yönleri ve herhangi bir sarmal açı ile hilal oluklarını otomatik olarak kesebilir. Rulonun çevresel yönünd...
Ayrıntıları gör
Yüksek hızlı çelik rulo işleme problemleri göz önüne alındığında, XK8450 CNC Roll Freze Makinesi, şirketimizin XK9350 serisi temelinde geliştirilen...
Ayrıntıları gör
CK8465H CNC Rulo Torna Yatağı 2 3 Ağır Görevli Doğrusal Haddeleme Kılavuzu Yapısı, yani yatak üzerinde yatay olarak düzenlenmiş iki dikdörtgen kıla...
Ayrıntıları gör
Makinenin her üç ekseni de P3 seviyesi 50 × P10 bilyalı vidalardır ve eksenel sertliği güçlendirmek için 2 uçlu sabit iddianın montaj işlemi kullan...
Ayrıntıları gör
MK8450 CNC rulo değirmeni esas olarak kaba öğütme, yarı bitişli taşlama, ince öğütme ve tungsten karbür silindir halkalarının, kompozit silindirler...
Ayrıntıları gör
Şu anda, yurtiçinde ve yurtdışında desen rulo gravürü genellikle elektroliz yöntemi, sıradan yatay freze makinesi öğütme ve diğer işleme yöntemleri...
Ayrıntıları gör
Bu makine esas olarak Ulusal Standart, Japon Standardı, İngiliz Standart ve Amerikan Standardının İnşaat Çartı Kesim Kesicinin Kenarını Kolayca Ona...
Ayrıntıları gör
MX250, metalurjik çelik fabrikalar için elmas tekerlekler oluşturmak ve giymek için kullanılan standart bir elmas tekerlek giyinme makinesidir. Giy...
Ayrıntıları gör
Bu seri esas olarak öğütme alet tutucuları, öğütme kesicileri, destek blokları, mandrel armatürler, vb.
Ayrıntıları gör3, Xinghe Yolu, Zhaxi Endüstri Parkı, Chongchuan Bölgesi, Nantong, Jiangsu Eyaleti, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Telif Hakkı © Nantong Jingyu Machinery Co., Ltd. Tüm Hakları Saklıdır

